
Анаэробный реактор для сточных вод боен: цена от производителя 2026
2026-08-24
- Анаэробный реактор для сточных вод боен: цена от производителя 2026
- Специфика стоков боен и вызовы для анаэробной очистки
- Принцип работы и типы анаэробных реакторов для мясопереработки
- Технические характеристики и проектные решения 2026 года
- Экономическая эффективность: расчет окупаемости и экономия энергии
- Факторы, влияющие на стоимость анаэробного реактора
- Как выбрать поставщика: критерии надежности в 2026 году
- Типичные ошибки при эксплуатации и как их избежать
- Сравнение с альтернативными технологиями
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Анаэробный реактор для сточных вод боен: цена от производителя 2026
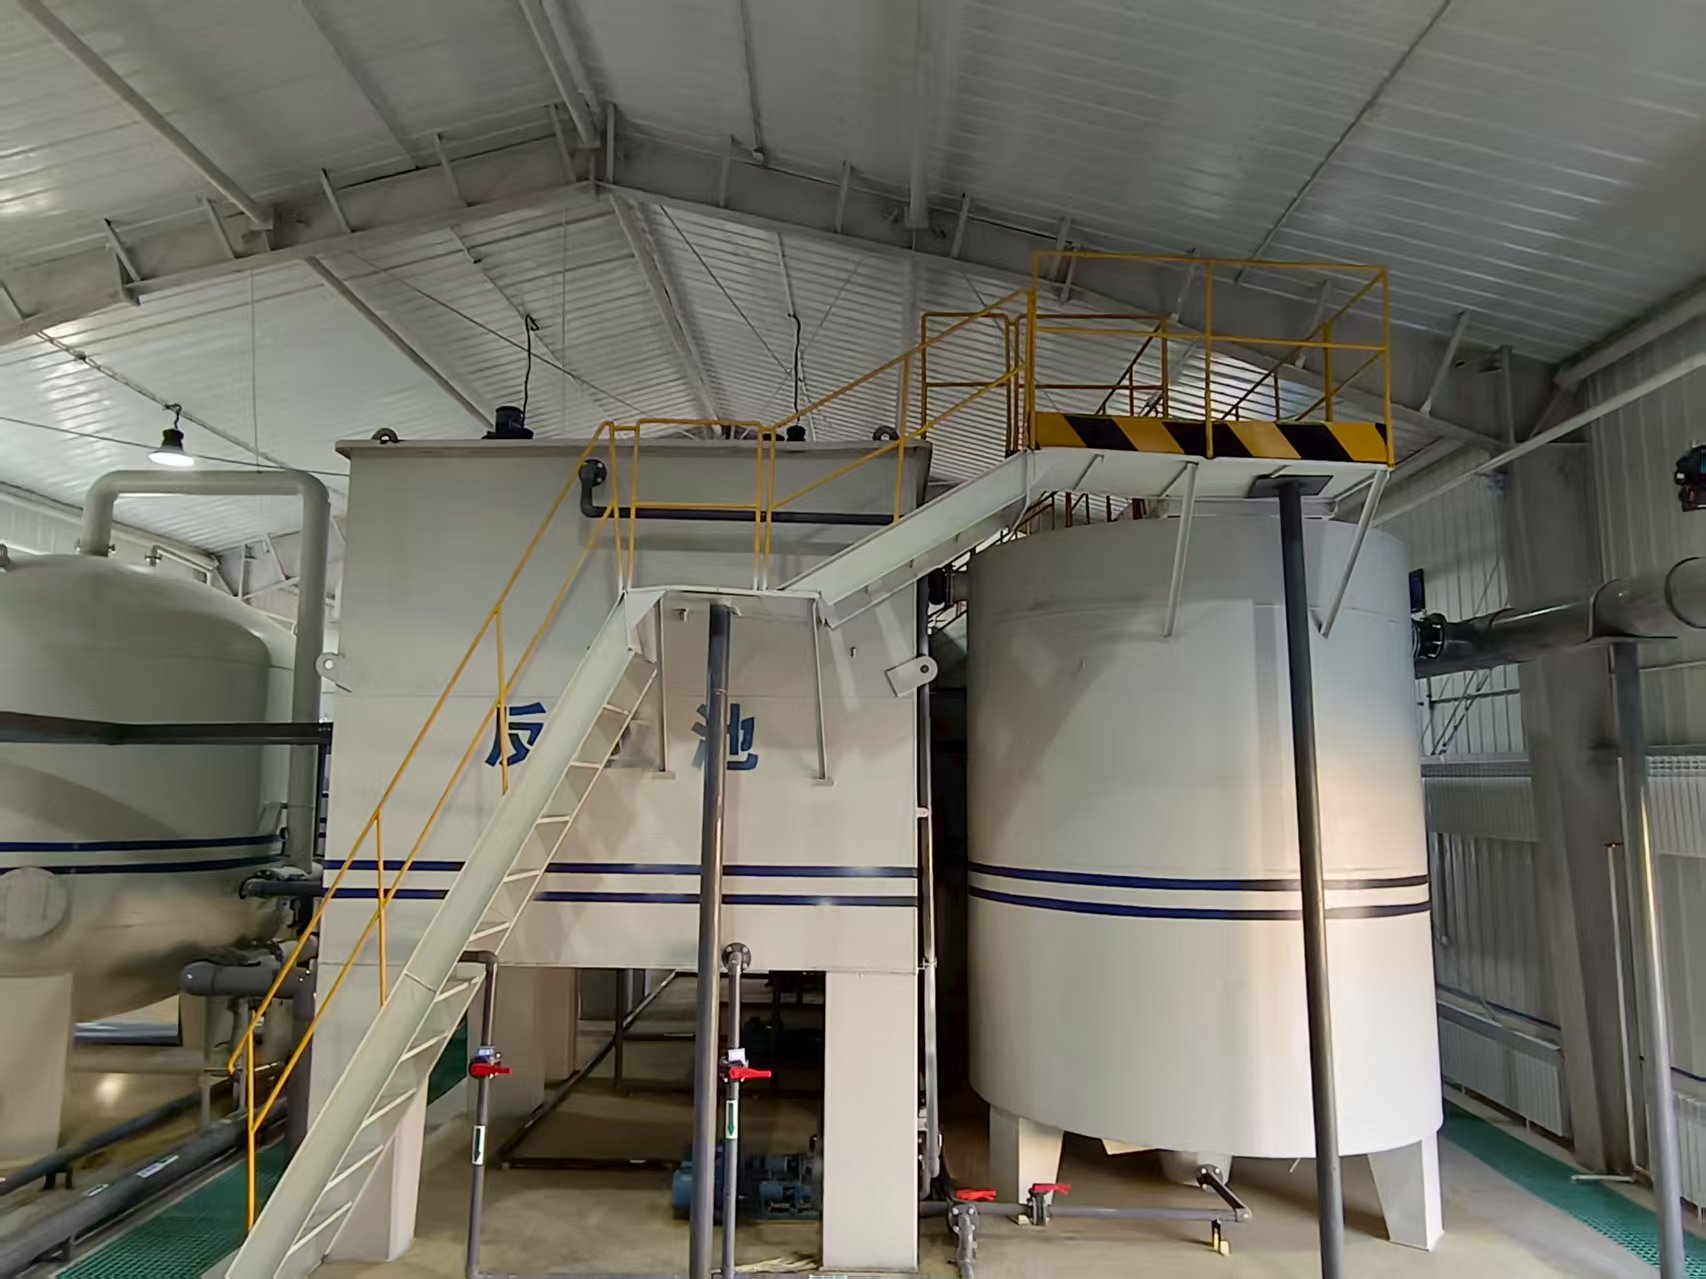
Анаэробный реактор для сточных вод боен — это ключевой элемент инженерной инфраструктуры мясоперерабатывающих предприятий, обеспечивающий глубокую биологическую очистку высококонцентрированных стоков с одновременной генерацией биогаза. В условиях 2026 года, когда экологические нормативы РФ и стран СНГ ужесточились, а тарифы на энергоносители достигли исторических максимумов, внедрение таких систем перестало быть просто вопросом соблюдения закона. Это стратегический инструмент снижения операционных расходов (OPEX). Современные установки типа UASB (Upflow Anaerobic Sludge Blanket) или EGSB позволяют удалять до 90-95% органических загрязнений (по показателю ХПК/BOD) и конвертировать их в метан, который затем используется для покрытия собственных энергетических нужд комбината.
Для технологов и главных инженеров, принимающих решения о закупке оборудования, критически важно понимать не только базовый принцип работы, но и нюансы проектирования под специфику боенских стоков: высокое содержание жиров, белков, крови и взвешенных веществ. Неправильный подбор реактора ведет к быстрому заиливанию, всплытию гранулированного ила и остановке процесса.
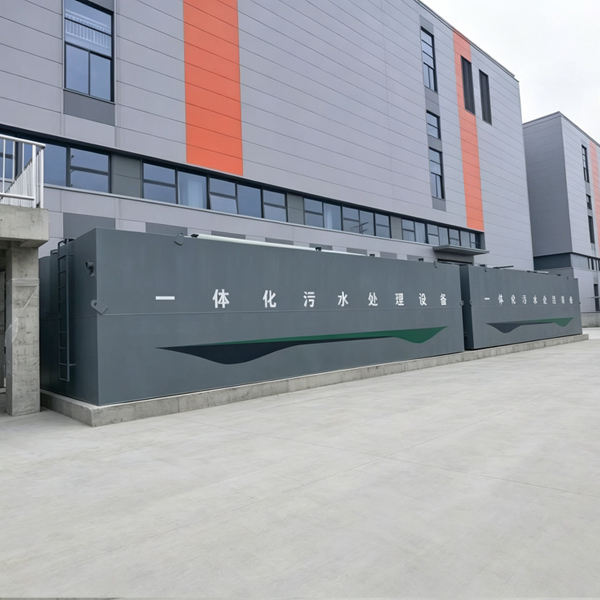
Здесь на помощь приходит экспертиза производителей с глубокой специализацией. ООО «Вэйфан Хэнъюань Экологическое Водоочистное Оборудование» — высокотехнологичное предприятие, которое уже более 16 лет (с 2011 года) фокусируется исключительно на водных технологиях. Базируясь на производственной площади свыше 30 000 м² и обладая собственным R&D центром с командой из 40+ инженеров и докторов наук, компания разработала линей anaerobic reactors, адаптированных под переменные нагрузки мясопереработки. Наличие более 100 патентов и интеллектуальных решений позволяет нам предлагать оборудование, которое не просто соответствует стандартам, но и оптимизирует энергобаланс предприятия. Ниже мы подробно разберем технические характеристики, факторы ценообразования и реальные кейсы внедрения, чтобы вы могли обосновать инвестицию перед руководством.
Специфика стоков боен и вызовы для анаэробной очистки
Стоки мясоперерабатывающих предприятий относятся к категории сложных промышленных сточных вод. Их состав крайне нестабилен и зависит от технологического цикла: убоя, разделки туш, переработки субпродуктов и мойки оборудования. Основные загрязнители включают жиры (липиды), белки, углеводы, кровь и остатки тканей. Именно эта специфика диктует требования к конструкции анаэробного реактора для сточных вод боен.
Ключевые параметры загрязнения
- Высокое содержание ХПК (COD): Концентрация химического потребления кислорода может колебаться от 3 000 до 15 000 мг/л, а в пиковые часы загрузки — достигать 20 000 мг/л. Для сравнения, бытовые стоки имеют показатель около 400-600 мг/л.
- Жиры и масла (FOG): Жировая нагрузка является главным “врагом” анаэробных процессов. Жиры обволакивают гранулы ила, блокируя доступ питательных веществ, и могут вызывать образование плавающей корки, которая нарушает гидродинамику реактора.
- Белки и азот: При распаде белков выделяется аммонийный азот. В высоких концентрациях он токсичен для метаногенных архей, подавляя процесс газообразования.
- Взвешенные вещества (SS): Кровь и мелкие частицы тканей требуют эффективной предварительной механической очистки, иначе они накапливаются в зоне распределения потока реактора.
Инженерная практика показывает, что стандартные муниципальные решения здесь не работают. Требуется реактор, способный удерживать активную биомассу (гранулированный ил) при высоких скоростях восходящего потока и противостоять жировым нагрузкам. Мы рекомендуем использовать системы с внутренней рециркуляцией ила и специализированными сепараторами газ-жидкость-твердое тело (GLS).
Принцип работы и типы анаэробных реакторов для мясопереработки
В основе технологии лежит процесс бескислородного разложения органики консорциумом микроорганизмов. Процесс проходит четыре стадии: гидролиз, кислотогенез, ацетогенез и метаногенез. Для боен наиболее эффективными зарекомендовали себя два типа реакторов, которые мы производим и модернизируем.
1. Реакторы UASB (Upflow Anaerobic Sludge Blanket)
Это классическая технология, где стоки подаются снизу вверх через слой гранулированного ила. Гранулы — это самоорганизующиеся сообщества бактерий, обладающие высокой плотностью и скоростью осаждения. По мере прохождения через слой, органика потребляется, и выделяется биогаз (смесь метана CH₄ и углекислого газа CO₂).
Преимущества для боен: Простота конструкции, отсутствие подвижных механических частей внутри зоны реакции, низкие эксплуатационные затраты.
Ограничения: Чувствительность к резким скачкам нагрузки и наличию тяжелых взвесей. Требует качественной предварительной флотации.
2. Реакторы EGSB (Expanded Granular Sludge Bed)
Модернизированная версия UASB с более высокой высотой реактора (до 18-24 метров) и системой внутренней рециркуляции очищенной воды. Высокая скорость восходящего потока приводит к расширению илового слоя, что улучшает контакт стока с биомассой.
Преимущества для боен: Лучшая устойчивость к токсичным шоковым нагрузкам (например, смыв крови), возможность работы с более высокими концентрациями ХПК, компактность footprint (занимаемой площади).
| Параметр | UASB Реактор | EGSB Реактор |
|---|---|---|
| Высота реактора | 6 – 8 метров | 16 – 24 метра |
| Скорость восходящего потока | 0.5 – 1.5 м/ч | 3 – 10 м/ч |
| Устойчивость к жирам | Средняя (требует строгого контроля) | Высокая (за счет турбулентности) |
| Энергопотребление на перекачку | Низкое | Среднее (нужны насосы рециркуляции) |
| Капитальные затраты (CAPEX) | Ниже на 15-20% | Выше из-за сложности конструкции |
| Рекомендуемая мощность предприятия | До 50 тонн мяса/смену | От 50 тонн мяса/смену и выше |
Выбор между UASB и EGSB зависит от графика работы бойни. Если предприятие работает в одну смену с большими паузами (ночной простой), EGSB предпочтительнее, так как большая масса ила и рециркуляция помогают быстрее восстанавливать активность после простоя. Для круглосуточных комбинатов часто достаточно качественного UASB.
Технические характеристики и проектные решения 2026 года
При заказе анаэробного реактора для сточных вод боен цена формируется не только из объема резервуара, но и из качества инженерных решений. В 2026 году мы внедрили ряд улучшений, повышающих надежность систем.
Материалы исполнения и антикоррозийная защита
Сточная среда боен агрессивна из-за содержания сероводорода (H₂S), образующегося при восстановлении сульфатов, и жирных кислот. Мы используем:
- Нержавеющая сталь AISI 304/316L: Для внутренних элементов, сепараторов GLS и трубопроводов распределения. Марка 316L обязательна для участков с повышенным содержанием хлоридов (если используется морская вода или специфические моющие средства).
- Углеродистая сталь с эпоксидным покрытием: Для основного корпуса реактора. Толщина покрытия не менее 300 мкм, нанесение методом безвоздушного распыления.
- Полимерные материалы (HDPE/PP): Для систем сбора биогаза и дренажа, устойчивые к химическому воздействию.
Система распределения потока
Равномерное распределение стока по днищу реактора — залог успеха. Мы применяем систему труб с самоочищающимися форсунками, предотвращающими засорение волокнами и тканями. Каждая ветка оснащена расходомерами и балансировочными клапанами для точной настройки гидравлики.
Сепаратор трех фаз (GLS Separator)
Это “сердце” реактора. Наши запатентованные сепараторы обеспечивают эффективное разделение биогаза, очищенной воды и ила. Особая геометрия отражателей предотвращает вынос ила в выходной коллектор, сохраняя биомассу внутри реактора. Эффективность улавливания газа достигает 99%, что максимизирует энергетический выход.
Автоматизация и мониторинг
Современный анаэробный реактор для сточных вод боен не может работать без АСУ ТП. Мы интегрируем датчики:
- pH и щелочность (критично для предотвращения закисления).
- Температура (поддержание мезофильного режима 35-37°C или термофильного 50-55°C).
- Уровень ила и пены.
- Расход и состав биогаза (CH₄, H₂S).
Данные передаются на SCADA-систему, которая автоматически регулирует подачу стока и рециркуляцию. Это снижает риск человеческого фактора, который является причиной 70% аварий на очистных сооружениях. Благодаря опыту ООО «Вэйфан Хэнъюань» в разработке автоматизированных систем, наше оборудование работает в полностью автоматическом режиме и не требует постоянного присутствия оператора, что существенно экономит фонд оплаты труда.
Экономическая эффективность: расчет окупаемости и экономия энергии
Главный аргумент в пользу инвестиций в анаэробную очистку — это не только избегание штрафов за сброс, но и прямая финансовая выгода. Рассмотрим экономику на примере среднего мясокомбината мощностью 100 тонн убоя в сутки.
Генерация биогаза
При удалении 1 кг ХПК образуется примерно 0.35–0.45 м³ биогаза. Содержание метана составляет 65-75%.
Предположим, что комбинат сбрасывает 500 м³ стоков в сутки с средней концентрацией ХПК 8 000 мг/л.
Общая нагрузка по ХПК: 500 м³ * 8 кг/м³ = 4 000 кг ХПК/сутки.
При эффективности удаления 90%: 3 600 кг ХПК утилизируется.
Объем биогаза: 3 600 * 0.4 м³/кг = 1 440 м³/сутки.
Содержание метана (70%): ~1 000 м³ CH₄/сутки.
Энергетический эквивалент 1 м³ метана ≈ 9.7 кВт*ч.
Потенциальная выработка электроэнергии (в когенерационной установке с КПД 35-40%): ~350-400 кВт*ч в час непрерывной генерации, или около 8 000 – 9 000 кВт*ч в сутки.
В ценах 2026 года, при стоимости промышленной электроэнергии ~8-10 руб./кВт*ч (варьируется по регионам), ежедневная экономия составляет 64 000 – 90 000 рублей. Годовая экономия только на электричестве может превысить 20-25 млн рублей. Это позволяет окупить капитальные затраты на строительство очистных сооружений за 2-3 года, даже без учета экономии на платежах за сверхлимитный сброс.
Снижение платежей за сброс
После анаэробной стадии стоки требуют доочистки (обычно аэробной), но нагрузка на аэраторы снижается в 5-7 раз. Это значит, что вы экономите на электроэнергии для аэрации (самый энергоемкий этап традиционной очистки) и можете использовать оборудование меньшей мощности. Кроме того, снижение концентрации загрязнителей перед сбросом в городскую канализацию или водоем минимизирует экологические сборы.
Факторы, влияющие на стоимость анаэробного реактора
Запрос “анаэробный реактор для сточных вод боен цена” часто приводит к разбросу предложений от 5 до 50 млн рублей. Почему такая разница? Разберем составляющие стоимости.
- Производительность (м³/сутки): Основной драйвер цены. Объем реактора рассчитывается исходя из объемной нагрузки (kg COD/m³/day). Чем выше концентрация стоков, тем больше должен быть реактор или тем сложнее его конструкция.
- Материалы изготовления: Нержавеющая сталь дороже углеродистой, но служит десятилетиями без ремонта. Дешевые аналоги из обычного металла с дешевой краской начнут корродировать через 2-3 года в агрессивной среде H₂S.
- Степень автоматизации: Базовая комплектация с ручными задвижками дешевле, но требует постоянного присутствия оператора. Полная автоматика с европейскими приборами (Siemens, Endress+Hauser) увеличивает CAPEX, но гарантирует стабильность.
- Предпроектная подготовка: Качественный проект включает лабораторные анализы стоков заказчика, пилотные испытания и 3D-моделирование. Некоторые поставщики экономят на этом, продавая “типовые” решения, которые потом не выходят на режим.
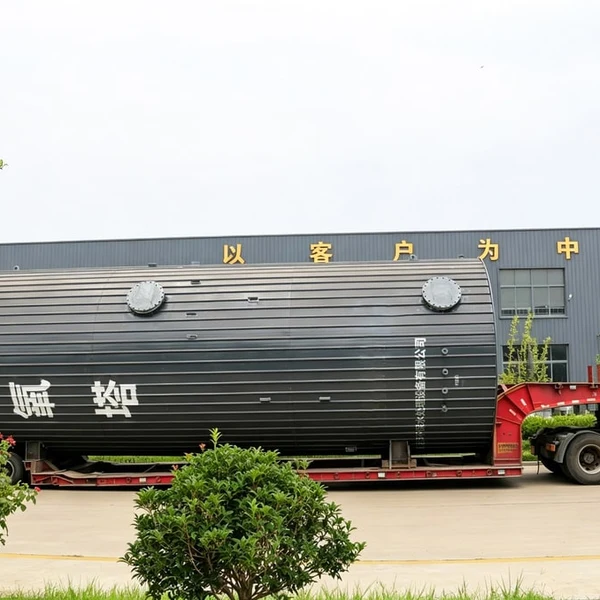
- Логистика и монтаж: Габариты реакторов EGSB требуют специальной транспортировки и монтажной техники. Удаленность объекта также влияет на итоговую смету.
Важно: Низкая цена на этапе покупки часто оборачивается высокими затратами на ремонт и потерю эффективности. Мы рекомендуем рассматривать стоимость владения (TCO) за 10 лет, а не только первоначальный чек.
Как выбрать поставщика: критерии надежности в 2026 году
Рынок промышленного оборудования перенасыщен предложениями, но не все игроки обладают реальной экспертизой в анаэробных технологиях. При выборе подрядчика обратите внимание на следующие пункты:
- Наличие собственных реализованных проектов в отрасли: Попросите контакты действующих клиентов (мясокомбинатов). Позвоните их главным инженерам. Спросите: “Были ли остановки? Как часто нужно откачивать ил? Сколько биогаза получаете реально?”
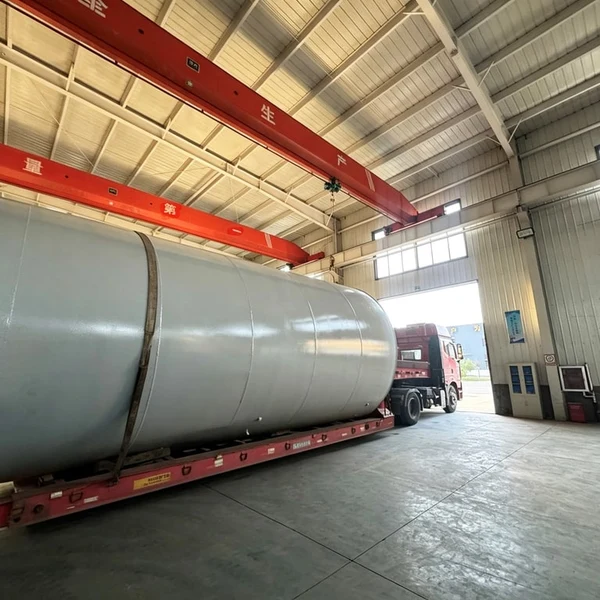
- Собственное производство и R&D: Компания-производитель контролирует качество сварки, сборки и материалов. Посредники не могут гарантировать сроки и качество комплектующих. Например, производственная база ООО «Вэйфан Хэнъюань» занимает более 30 000 м², где действуют стандартизированные цеха и строгая система контроля качества на всех этапах — от проектирования до отгрузки.
- Инженерная поддержка: Пусконаладка анаэробного реактора — процесс длительный (от 3 до 6 месяцев на выращивание ила). Поставщик должен иметь штат биоинженеров, которые будут сопровождать запуск, а не просто “сдать объект под ключ” и исчезнуть.
- Гарантийные обязательства: Четко прописанные гарантии на эффективность очистки (удаление ХПК) и производство биогаза. Избегайте формулировок “гарантия на оборудование”, требуйте гарантию на технологический результат.
Типичные ошибки при эксплуатации и как их избежать
Даже лучший анаэробный реактор для сточных вод боен можно вывести из строя неправильной эксплуатацией. Вот топ-3 проблемы, с которыми мы сталкиваемся:
1. Закисление реактора (падение pH)
Причина: Резкое увеличение органической нагрузки или поступление токсичных веществ (моющих средств с низким pH). Кислотообразующие бактерии работают быстрее метаногенов, накапливая летучие жирные кислоты (ЛЖК). pH падает ниже 6.8, и метаногены погибают.
Решение: Автоматическое дозирование щелочи (NaOH или NaHCO₃) для поддержания буферной емкости. Мониторинг соотношения ЛЖК/Щелочность. При тревожных сигналах — временное снижение нагрузки на вход.
2. Вынос ила (Washout)
Причина: Слишком высокая скорость восходящего потока или неисправность сепаратора GLS. Ил уходит из реактора, биомасса теряется, эффективность очистки падает до нуля.
Решение: Проверка работы насосов рециркуляции, очистка отражателей сепаратора. Регулярный контроль уровня ила в реакторе.
3. Образование жировой корки
Причина: Неэффективная работа жироуловителей на предварительном этапе. Жиры всплывают на поверхность, затвердевают и блокируют выход газа.
Решение: Усиление механической стадии очистки (DAF-флотация). Установка систем механического или термического удаления корки с поверхности реактора. Регулярная профилактика.
Сравнение с альтернативными технологиями
Почему именно анаэробный метод, а не традиционный аэробный?
| Критерий | Анаэробный реактор (UASB/EGSB) | Традиционная аэробная очистка (Активный ил) |
|---|---|---|
| Потребление энергии | Низкое (генерирует энергию) | Очень высокое (аэрация) |
| Образование избыточного ила | Минимальное (в 5-10 раз меньше) | Высокое (требует дорогой утилизации) |
| Занимаемая площадь | Компактная | Требует больших аэротенков |
| Чувствительность к холоду | Требует подогрева (энергозатратно зимой) | Работает при низких температурах (медленнее) |
| Сложность запуска | Длительный (3-6 мес.) | Быстрый (2-4 недели) |
| Экономический итог | Прибыль от биогаза + низкие OPEX | Высокие ежемесячные расходы |
Для крупных боен анаэробная стадия является безальтернативной с точки зрения экономики. Аэробная очистка может использоваться только как вторая ступень (полировка) после анаэробного реактора.
FAQ: Часто задаваемые вопросы
В: Сколько времени занимает запуск анаэробного реактора?
О: Процесс формирования полноценного гранулированного ила занимает от 3 до 6 месяцев. На этот период необходимо подавать стоки с постепенным увеличением нагрузки. Мы предоставляем технологию ускоренного запуска с использованием инокулята (готового ила) от действующих объектов, что сокращает срок до 2-3 месяцев.
В: Что делать с биогазом, если на предприятии нет когенерационной установки?
О: Биогаз можно сжигать в газовых котлах для получения горячей воды или пара, которые используются в технологическом процессе бойни (мойка, варка, стерилизация). Это также дает экономию. В крайнем случае, газ сжигается в факеле, но это потеря прибыли.
В: Нужен ли подогрев реактора зимой?
О: Да, анаэробные бактерии чувствительны к температуре. Мезофильный режим (35°C) требует поддержания тепла. Однако теплоизоляция корпуса и использование тепла самого биогаза (через теплообменники) делают этот процесс энергоэффективным. Потери тепла минимальны благодаря современным материалам изоляции.
В: Какова ожидаемая срок службы оборудования?
О: При правильном обслуживании и использовании коррозионностойких материалов срок службы корпуса составляет 20-25 лет. Механические элементы (насосы, датчики) требуют плановой замены согласно регламенту.
В: Можно ли установить реактор на существующем предприятии с ограниченным местом?
О: Да, благодаря вертикальному исполнению (особенно EGSB), реакторы занимают мало площади. Мы проводим 3D-сканирование существующей площадки и интегрируем оборудование в имеющиеся габариты, иногда используя высоту существующих цехов.
Заключение и рекомендации по закупке
Внедрение анаэробного реактора для сточных вод боен в 2026 году — это зрелое, проверенное решение, которое трансформирует статью расходов на экологию в источник дохода. Однако успех проекта на 80% зависит от качества проектирования и пусконаладки, а не только от “железа”.
Мы рекомендуем следующий алгоритм действий для главных инженеров и директоров:
- Закажите детальный анализ стоков вашего предприятия (суточные пробоотборы).
- Получите технико-коммерческое предложение с расчетом энергобаланса и окупаемости.
- Посетите референс-объекты поставщика.
- Обсудите условия сервисного контракта на период выращивания ила.
Не рискуйте стабильностью производства, выбирая дешевые типовые решения. Каждый мясокомбинат уникален, и очистная станция должна быть “сшита” под его специфику.
Готовы обсудить ваш проект?
Наши инженеры подготовят предварительную схему и расчет окупаемости бесплатно. Свяжитесь с нами для получения консультации и каталога наших решений.
Получить коммерческое предложение и расчет окупаемости
Смотрите также наши решения для других отраслей: очистка стоков молочных заводов, системы утилизации отходов пищепрома.